
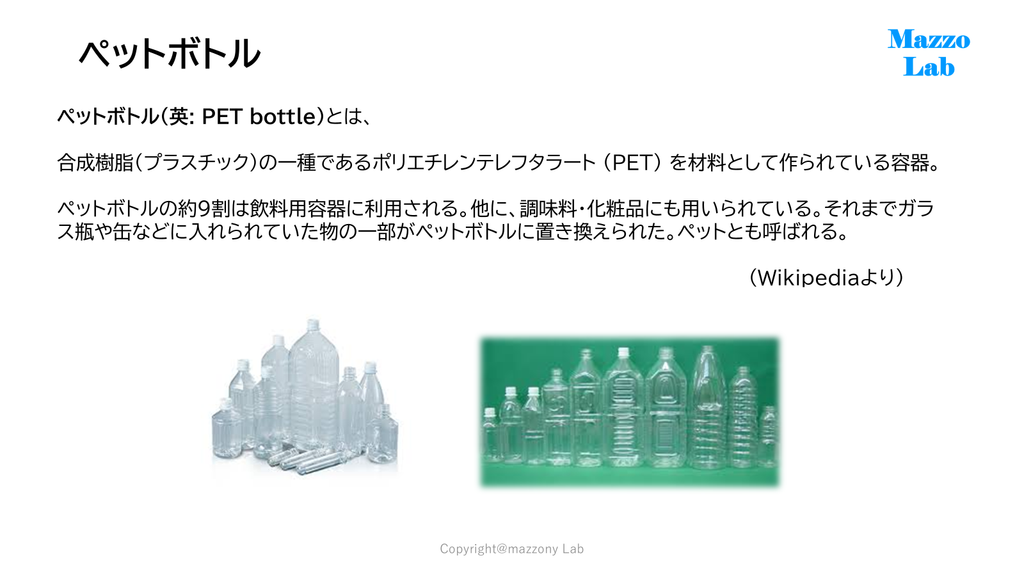
身近な製品(包装材料)であるペットボトルについて本稿で述べて行きます。あえて定義するという程の事ではありませんが、Wikipediaより言葉の定義を引用します。
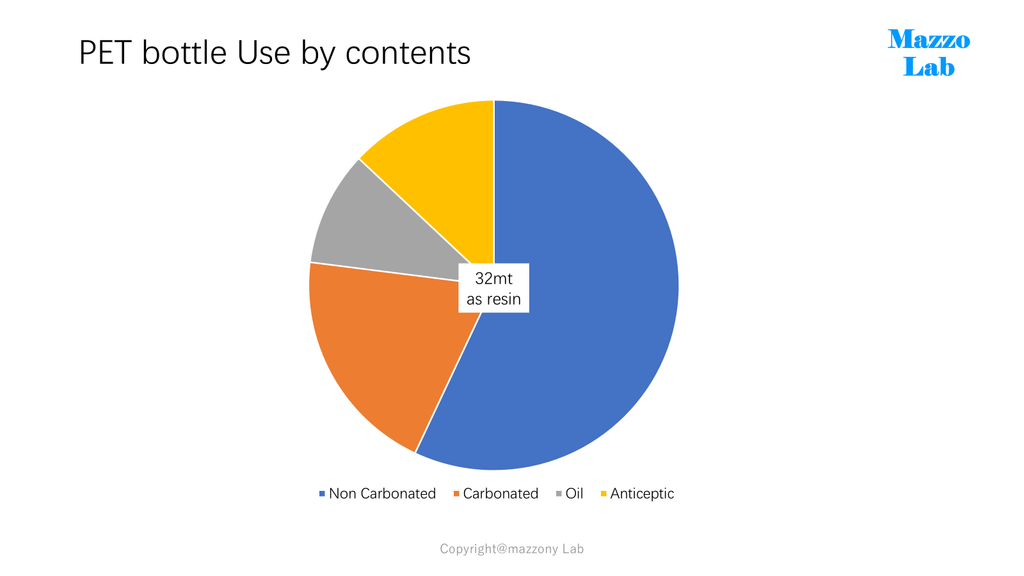
用途の殆ど約8割は飲料用途であり、残りは植物油やその他調味料、化粧品・洗剤などの用途に広がっています。
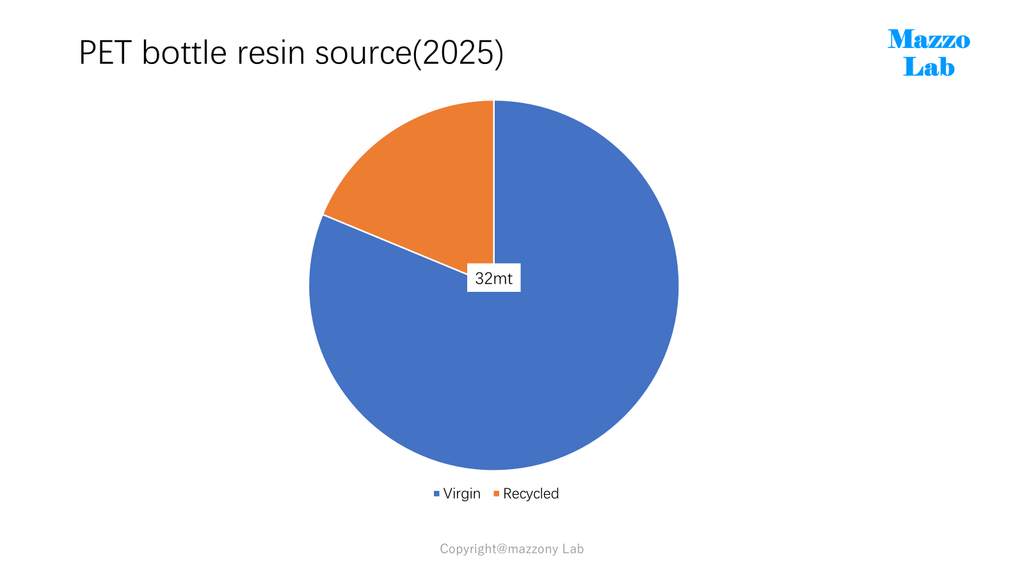
現在はリサイクルが世界中で進んでおり、世界平均はボトル向け樹脂の2割強の再生樹脂が使用されていると推定されます。一方、日本は世界でも突飛した再生率を誇っており、使用済みボトルの約85%(実質的に限界値)ものボトルが回収され、またボトル生産のうちの3分の1が再生樹脂を使用するというリサイクル先進国です。
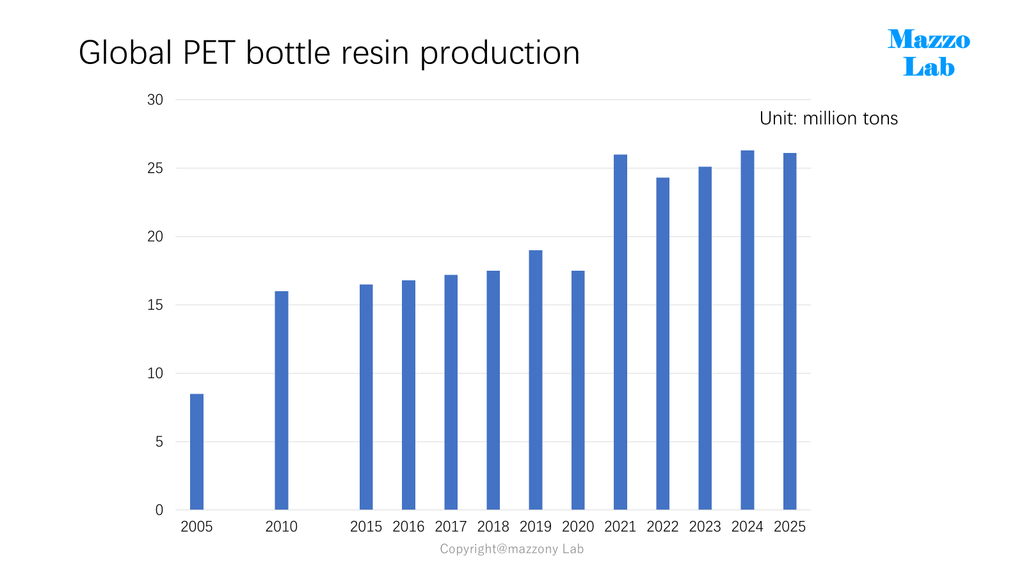
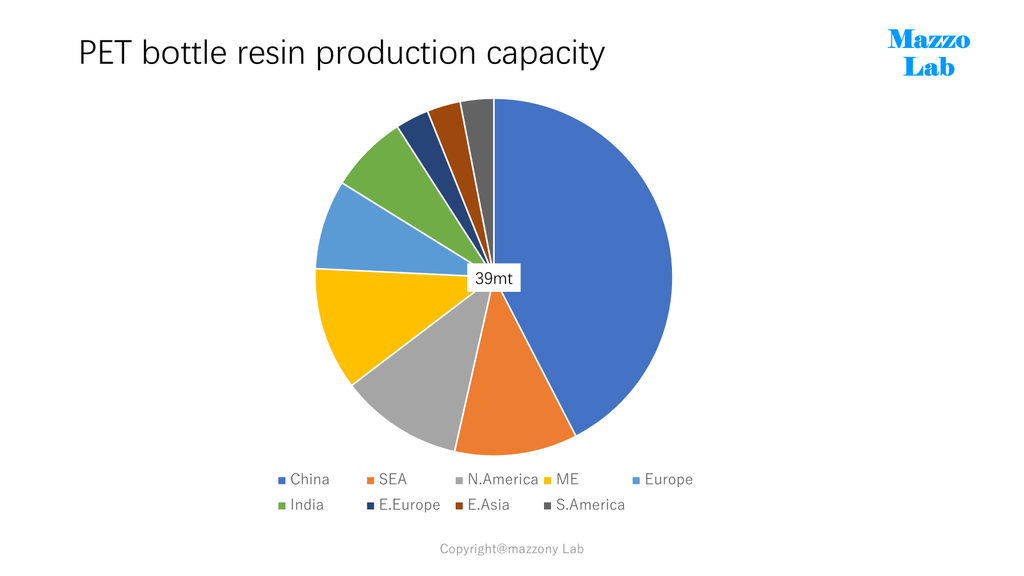
日本においてはここ数年の需要量は頭打ちですが、世界市場においては急増しています(下記棒グラフ数値は新品樹脂の生産量)。生産能力は約4千万トンにも及び、PET生産量全体でも3割強を占める巨大市場になってきています。
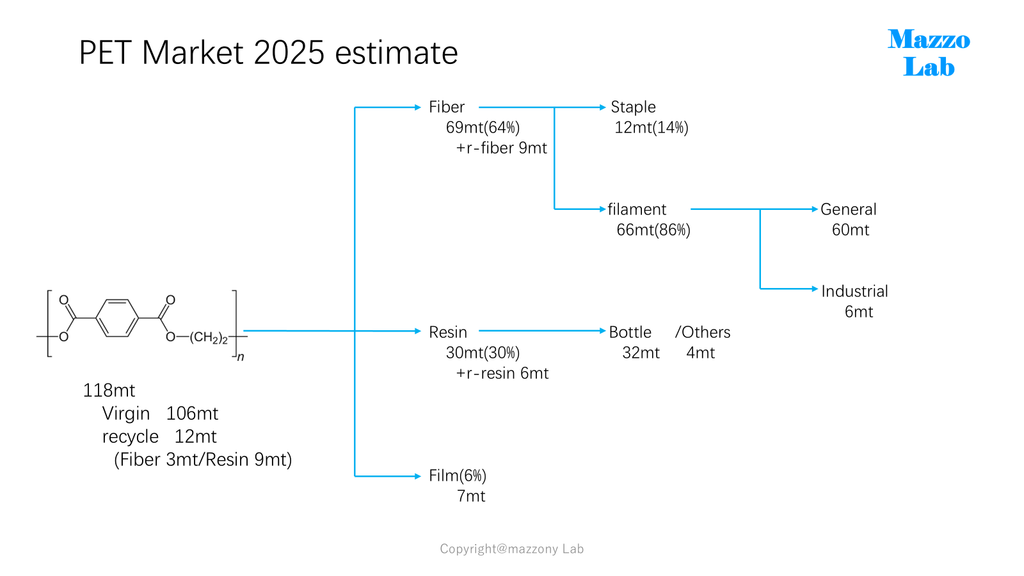
ポリエステル全体のバランスは以下のとおり。PETボトル・PET繊維ともども中国における巨大な生産能力の増強が背景にあると思われます。
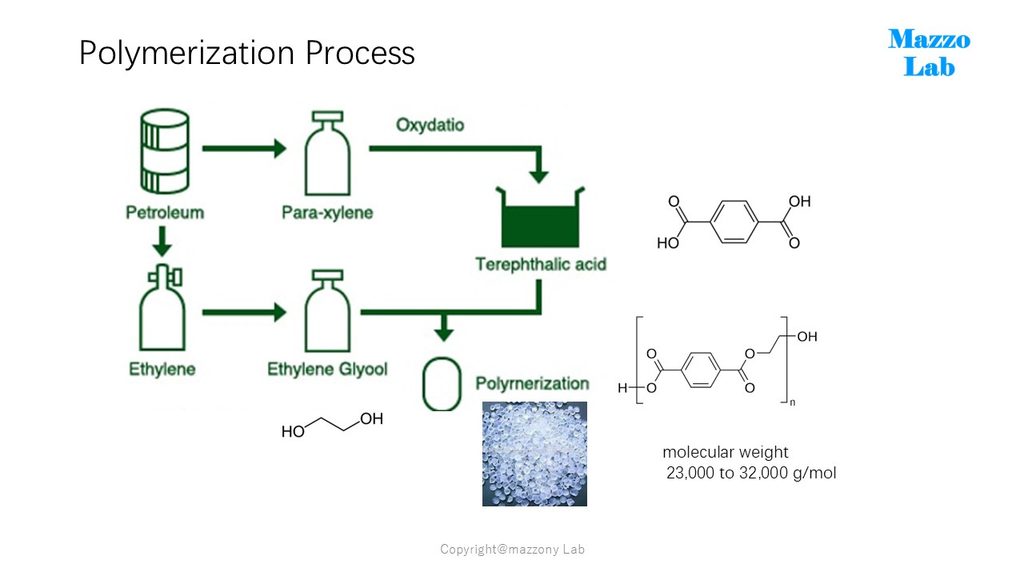
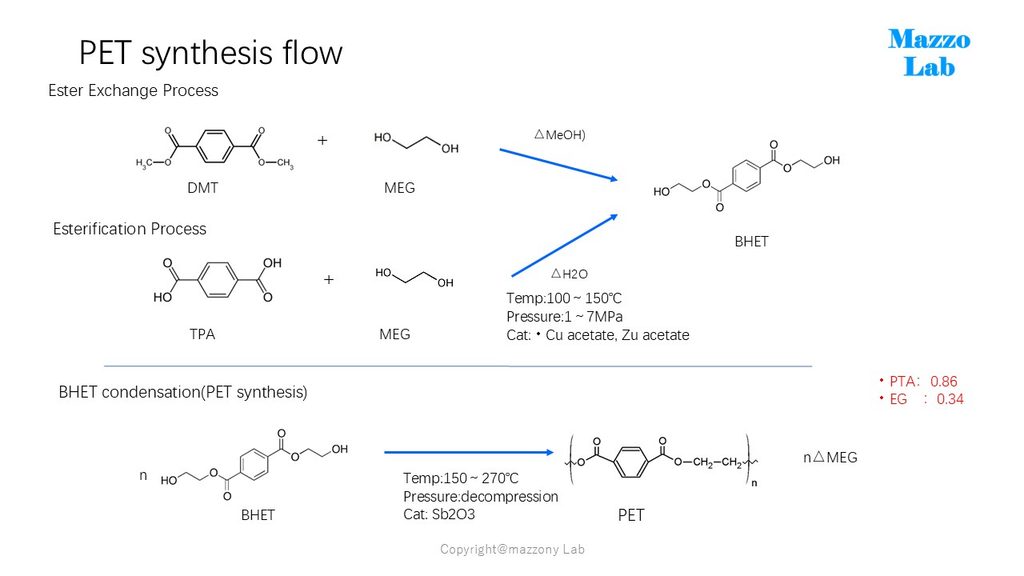
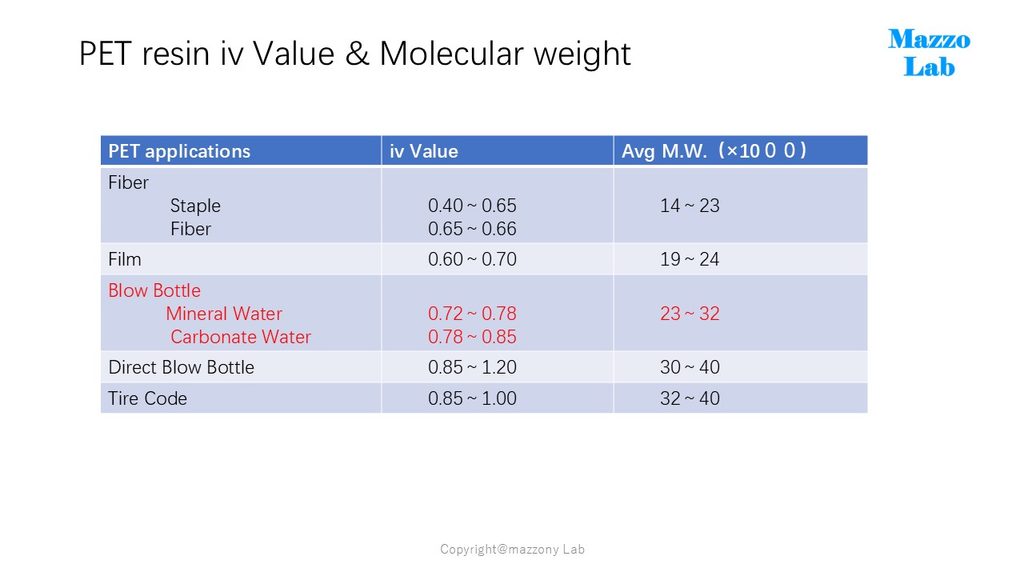
続いてPETボトルの製造フローについて。まずは繰り返しになりますが、PET樹脂の製造フローから。ここでのポイントはボトルに成形時のiv値。指標としては分子量を約2~3万の範囲にて収めることになります(炭酸、ノン炭酸でも分子量が変わります)。
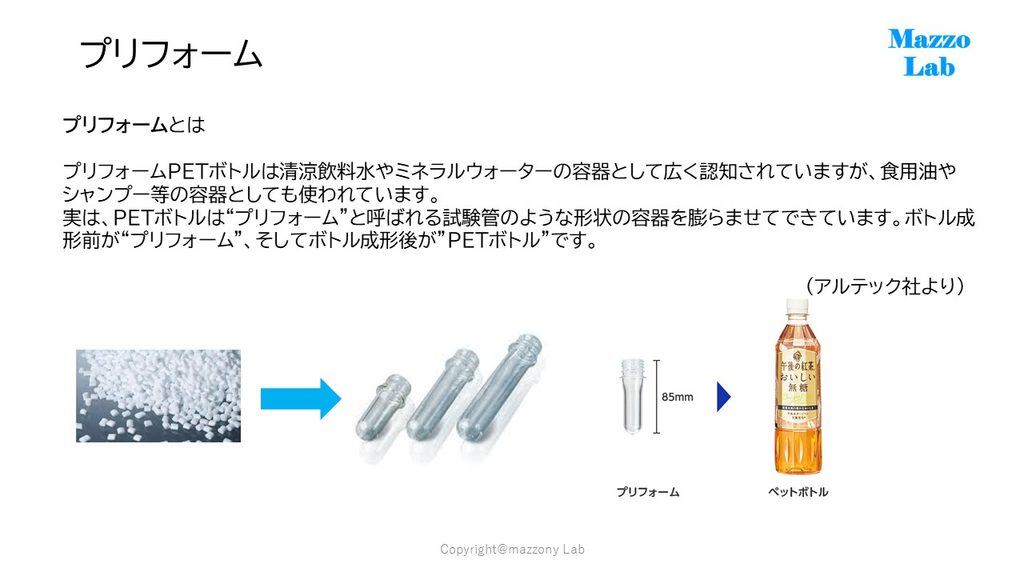
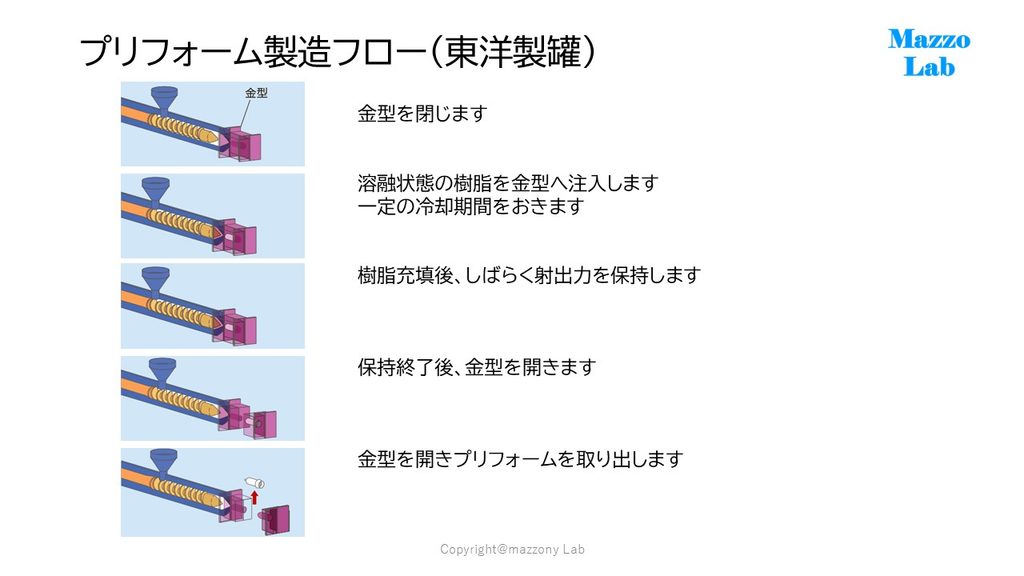
次に合成された樹脂を原料にプリフォームというボトルの原型となる成型品を製造します。製造フローは大手製造会社の東洋製罐社のHPより引用いたします。プリフォームは下記画像にあるとおり試験管の様な形状をしたものです。
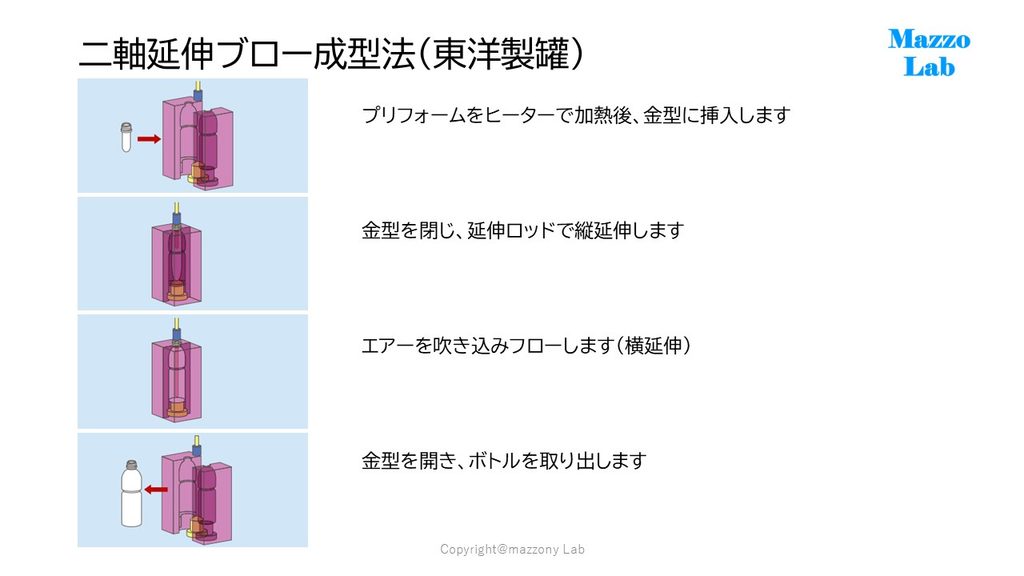
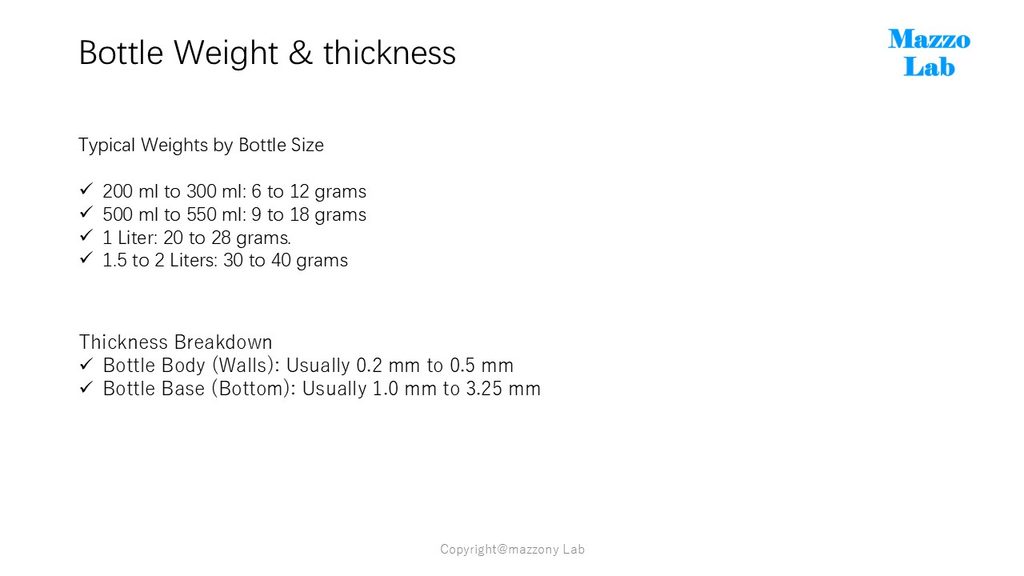
最後の製造工程はプリフォームに空気を吹き込んでボトル形状に成形するブロー成型法が用いられます。成型後のボトル重量及び、厚みを示します。現在日本においては500mlサイズのボトル重量は軽量化が進み約10グラムです。
本稿では成形会社の東洋製罐社の資料を引用しましたが、現在日本では内製化比率が非常に高くなっています。大手のボトラーは自社内でプリフォームからボトル成型の生産を行っています(一番の理由はボトルを外部から輸送し購入すると物流コストが膨大になってしまう故です)。
以上」

コメント